


Schéma technique d'un équipement de traitement des minerais aurifères ? Usine de traitement CIP d'une capacité de 100 tonnes par jour, projet EPC clé en main
Schéma technique d'un équipement de traitement d'un gisement aurifère ? Usine de traitement CIP d'une capacité de 100 tonnes par jour, projet EPC clé en main
Une usine de traitement CIP d\'or d\'une capacité de 100 tonnes par jour est l\'une des tailles les plus courantes parmi les petites exploitations aurifères.Elle impose davantage d\'exigences en matière d\'« intégrité du processus » qu\'une installation de 50 tonnes, sans pour autant disposer d\'une marge de manœuvre suffisante en termes d\'investissement comme c\'est le cas pour les usines de plusieurs centaines de tonnes : choisir des équipements surdimensionnés entraîne un surdimensionnement des performances, tandis que des équipements sous-dimensionnés limitent la capacité de production et ne permettent pas d\'exploiter pleinement le potentiel ; en cas de mauvais choix du processus, une installation de 100 tonnes ne permet pas de supporter les coûts liés à la remise en œuvre.Par conséquent, le cœur du problème pour une installation de traitement CIP de 100 tonnes par jour ne réside pas dans le choix des équipements, mais dans la « mise au point en une seule fois du procédé, des équipements et du périmètre EPC en fonction d\'un débit de 100 tonnes ».Cet article explique clairement la logique de configuration d\'une usine de traitement CIP d\'une capacité de 100 tonnes par jour à travers trois niveaux : la définition du schéma de traitement, la sélection des équipements et la mise en œuvre du projet EPC clé en main.
I. Définir d\'abord le procédé : les conditions préalables au projet CIP
Le processus CIP (procédé de traitement par pulpe carbonée) se déroule comme suit : concassage → broyage et classification → concentration → lixiviation en série dans plusieurs cuves → ajout de charbon dans la cuve d\'adsorption → séparation du charbon chargé en or → désorption et électrolyse → fusion.Ce procédé s\'applique aux minerais fortement oxydés, dans lesquels l\'or se présente principalement sous forme libre et qui ne contiennent pas d\'éléments perturbateurs majeurs tels que le cuivre, l\'arsenic, l\'antimoine ou le carbone. Avant de définir le projet CIP d\'une usine de 100 tonnes par jour, trois étapes doivent être franchies :
Premièrement, des essais de traitement. Prélever des échantillons représentatifs du minerai pour effectuer une analyse chimique multi-éléments, une analyse de la phase de l\'or et des essais de lixiviation, afin de déterminer les paramètres tels que la durée de lixiviation, la concentration en cyanure, le pH et la quantité de charbon actif nécessaire.Le rapport d\'essais doit être accompagné d\'une liste de sélection des équipements et d\'un budget préliminaire : les spécifications des équipements, le nombre de cuves et la puissance installée pour une capacité de 100 tonnes par jour sont tous déterminés à partir de ces données et ne peuvent pas être estimés sur la base de valeurs empiriques.
Deuxièmement, le choix entre CIP et CIL. Le procédé CIP consiste à effectuer d\'abord une lixiviation en série dans plusieurs cuves, puis à acheminer le mélange vers une cuve d\'adsorption où l\'on ajoute du charbon actif. Il offre un temps de lixiviation plus long et un contrôle par étapes plus précis, ce qui le rend adapté aux minerais dont la vitesse de lixiviation est relativement lente ou qui nécessitent un contrôle par étapes ; le procédé CIL, quant à lui, combine lixiviation et adsorption, nécessite moins de cuves et présente un processus plus compact, ce qui permet de réduire les investissements.Pour une capacité de 100 tonnes/jour, si les essais montrent que la vitesse de lixiviation est acceptable, le procédé CIL peut également être envisagé ; si la cinétique de lixiviation du minerai est trop lente, le procédé CIP est plus sûr. Le choix du procédé repose sur la courbe de vitesse de lixiviation, et non sur une décision arbitraire.
Troisièmement, l\'identification des éléments interférents. Les minerais contenant de l\'arsenic, du carbone ou de l\'antimoine ne peuvent pas être traités directement par le procédé CIP : l\'arsenic consomme le cyanure, le carbone piège l\'or et l\'antimoine interfère avec la lixiviation. Il est donc nécessaire de réaliser au préalable des essais de prétraitement (prétraitement avec des réactifs exclusifs, oxydation, etc.) afin de confirmer la faisabilité avant de définir le procédé.Les minerais à forte teneur en boue doivent faire l\'objet d\'un lavage préalable pour éliminer la boue, puis les paramètres de lixiviation doivent être optimisés.
II. Configuration des équipements d\'une usine de traitement CIP d\'une capacité de 100 tonnes par jour
Conformément au procédé CIP, la configuration des équipements essentiels d\'une usine de traitement de 100 tonnes/jour est la suivante :
Module de concassage : concasseur à mâchoires pour le concassage primaire (modèle choisi en fonction de la granulométrie maximale du minerai brut) + alimentateur vibrant + convoyeur à bande ; lorsque le minerai présente une dureté élevée, il est possible d\'ajouter un concasseur à cône pour le concassage secondaire, conformément au principe « plus de concassage, moins de broyage » afin de réduire la consommation d\'énergie liée au broyage.Le concasseur et l\'alimentateur peuvent être intégrés à un châssis en acier, à poser sur une fondation sur site et à raccorder aux interfaces.
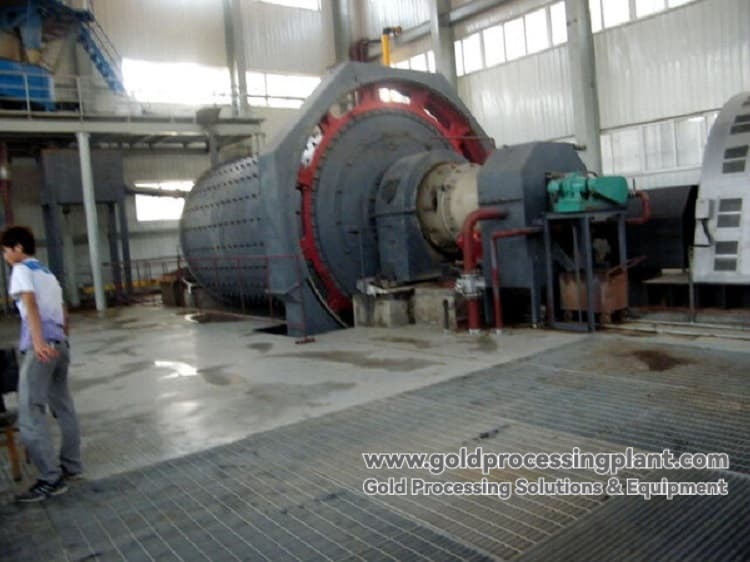
Module de broyage et de classification : petit broyeur à boulets (de type à grille, à décharge forcée, évitant le surbroyage) + classificateur à vis ou hydrocyclone en circuit fermé ; la finesse de broyage est déterminée par des essais (généralement 65 % à 80 % de particules de taille inférieure à -200 mesh).Le module de broyage imposant des exigences élevées en matière de charge sur les fondations et d\'alignement, il est fourni sous forme modulaire (« équipement + socle + tuyauterie locale ») et les fondations sont coulées sur site.
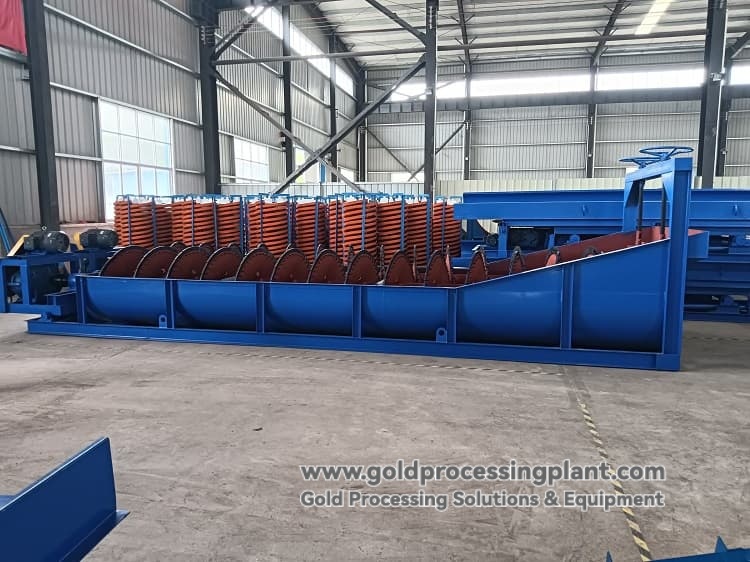
Module de concentration : petit concentrateur à haut rendement (ou épaississeur à tubes inclinés), permettant de concentrer le débord du broyage et de la classification jusqu\'à une concentration de lixiviation appropriée ; le débord est réutilisé en circuit fermé ; la boue minérale est équipée d\'un dispositif d\'ajout de floculant.
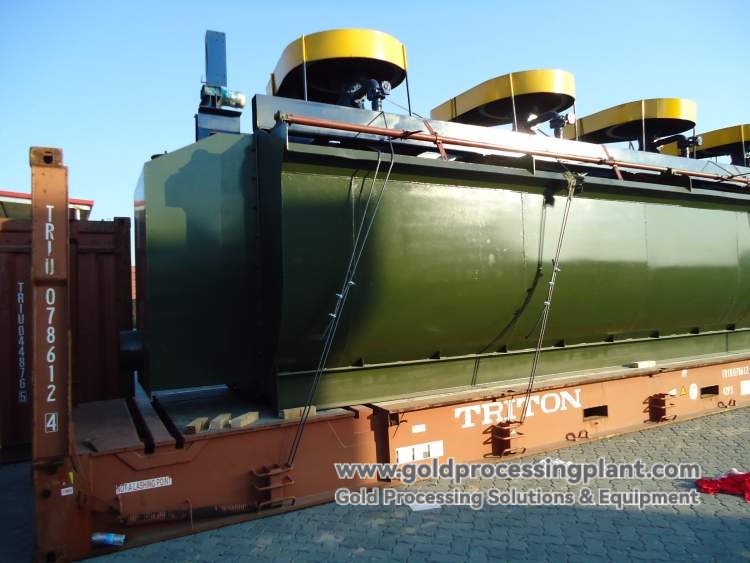
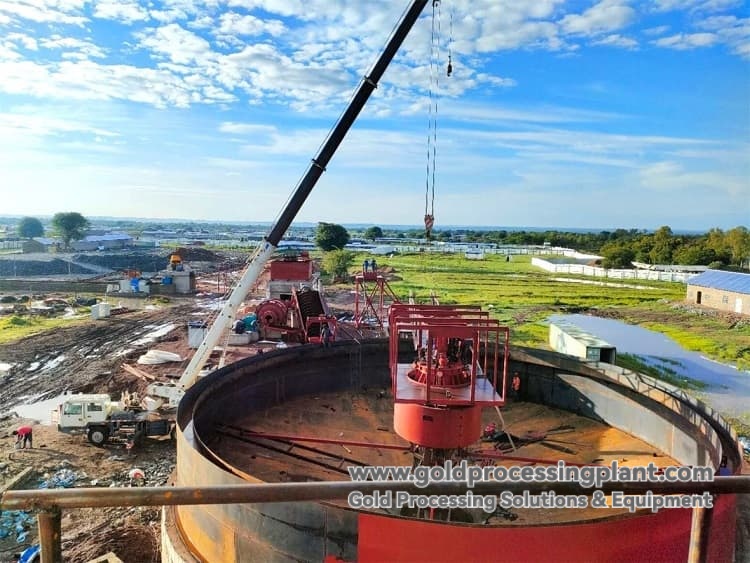
Module de lixiviation et d\'adsorption (cœur du CIP) : cuves de lixiviation en série (avec agitation et aération ; 4 à 6 cuves sont généralement utilisées pour un débit de 100 tonnes/jour) + cuve d\'adsorption (avec charbon actif) + tamis de séparation du charbon + extracteur de charbon + pompe d\'extraction du charbon.Le CIP se caractérise par le fait que la boue n\'entre dans la cuve d\'adsorption qu\'une fois la lixiviation terminée, ce qui permet une durée de lixiviation plus longue. Ce module comportant une multitude de vannes et de tuyauteries, il se prête particulièrement bien à une pré-intégration en usine : les cuves de lixiviation, les cuves d\'adsorption, les tuyauteries, les vannes et les instruments sont pré-assemblés et testés en usine ; sur site, il suffit de les mettre en place selon leur numérotation et de les raccorder en conséquence.Le système d\'agitation de la cuve de lixiviation doit garantir que la boue minérale ne se dépose pas au fond et que l\'aération soit homogène ; en cas de présence de boue, une conception spécifique anti-dépôt au fond doit être mise en place.
Module d\'électrolyse de désorption : après lavage acide, le charbon chargé d\'or entre dans la colonne de désorption (pour un débit de 100 tonnes/jour, on utilise généralement la désorption à température et pression ambiantes, ce qui permet de réduire les investissements et simplifie l\'exploitation ; on opte pour la désorption à haute température et haute pression lorsque la quantité de charbon chargé d\'or est importante ou que les exigences de désorption sont élevées). L\'électrolyse du liquide de désorption permet d\'obtenir de la boue d\'or, qui est ensuite acheminée vers le four de fusion pour produire de l\'or pur.Ce module peut être entièrement intégré dans une unité modulaire.
Module de concentration et de déshydratation : concentrateur à haut rendement, filtre-presse à plaques et cadres (évacuation à sec des résidus, déshydratation du concentré), crible de déshydratation, avec système de circulation d\'eau associé.
Module de distribution électrique et de contrôle : configuration avec démarrage progressif/variateur de fréquence pour réduire les pics de courant au démarrage, système de contrôle PLC, fourniture intégrée des instruments de mesure et des chemins de câbles ; dans les régions où l\'alimentation électrique est instable, un groupe électrogène diesel peut être intégré comme source d\'alimentation principale ou de secours.
Éléments nécessitant encore une mise en œuvre sur site : fondations des équipements, structure du bâtiment (ou hangar métallique simple), certaines canalisations de longue distance, bassin de résidus miniers / installations de rejet à sec des résidus miniers. Les plans d\'exécution complets de la structure du bâtiment sont établis par un bureau d\'études local agréé du client.
GoldProcessingPlant dispose de deux grands sites de fabrication en propre, situés dans les provinces du Shandong et du Jiangxi. Les équipements clés susmentionnés sont fabriqués en interne ; les ingénieurs de procédés et les ingénieurs en mécanique travaillent en étroite collaboration au sein d\'une même équipe, et les interfaces entre les modules sont prévues conformément aux plans, ce qui évite tout « décalage entre les plans de conception et les dimensions des équipements ».Pour une capacité de 100 tonnes/jour, les spécifications des équipements sont adaptées avec précision au débit réel, sans surdimensionnement ; des adaptations au niveau des matériaux et de la structure peuvent être réalisées pour les conditions d\'exploitation impliquant la présence de boue ou de corrosion.
III. Contrat EPC clé en main : périmètre et calendrier du projet de 100 tonnes/jour
Le principe fondamental de la formule clé en main EPC est le suivant : « Nous prenons en charge l\'ensemble des tâches qui nous incombent, et informons le client à l\'avance de ce qui relève de sa responsabilité » :
Nous sommes responsables : de la conception du procédé et de la solution technique (analyse des caractéristiques du minerai, définition du flux de traitement, régime de dosage des réactifs), de la conception technique et des plans (plan d\'implantation du site, plan de disposition des équipements, plan des conditions de génie civil), de la fabrication des équipements principaux et de l\'intégration des modules, de la coordination des matériaux auxiliaires, de l\'encadrement technique pour l\'installation sur site, de la mise en service et de la formation du personnel, ainsi que du service après-vente et de la fourniture des pièces de rechange.
Le client est responsable : des travaux de génie civil (organisés conformément aux plans des conditions de génie civil), de la mobilisation des ouvriers locaux pour l\'installation (nos ingénieurs fournissent des instructions techniques sur site), de la préparation du site (raccordements aux réseaux et nivellement) ainsi que des conditions nécessaires au levage et à la mise en service, et des formalités de mise en conformité avec la réglementation locale.
Logique économique de cette répartition des tâches : pour un projet de 100 tonnes/jour, l\'envoi d\'un grand nombre de travailleurs depuis la Chine sur le site entraînerait une augmentation significative de la part des coûts de main-d\'œuvre, en raison des billets d\'avion, des visas, de l\'hébergement et des repas, auxquels s\'ajouteraient les salaires journaliers.Le client se charge de recruter des installateurs locaux, tandis que nos ingénieurs en poste sur site fournissent une assistance technique, ce qui permet à la fois de garantir le respect des normes de construction et de réduire les coûts de main-d\'œuvre. Si la main-d\'œuvre locale est insuffisante, une solution « clé en main » peut faire l\'objet d\'une négociation séparée et être stipulée dans le contrat.
Durée indicative du projet : conception technique et devis de sélection des équipements : 7 à 15 jours → plans d\'exécution : 20 à 30 jours → fabrication des équipements et préfabrication des modules : 60 à 90 jours → logistique : 30 à 60 jours → installation et mise en service : 30 à 60 jours.Pour un projet de 100 tonnes/jour, le délai habituel entre le lancement de la conception technique et la mise en service est d\'environ 6 à 10 mois (en fonction de la logistique et des conditions sur site) ; pour les projets à l\'étranger, il convient de prévoir une marge de manœuvre d\'environ 30 jours pour le dédouanement.Une organisation rationnelle des différentes étapes permet de réduire la durée totale du projet : une fois les paramètres techniques essentiels définis, les modules peuvent être fabriqués en usine, tandis que le client procède simultanément à la préparation du terrain (« trois raccordements et un nivellement ») et à la construction des fondations.
GoldProcessingPlant n\'impose aucune obligation de contrat groupé : il est possible de se limiter aux essais de traitement des minerais, d\'acheter uniquement la conception technique ou les plans d\'ingénierie, de n\'acquérir qu\'un seul équipement ou un ensemble complet, de faire appel à un ingénieur pour la mise en service sur site, ou encore d\'opter pour une solution EPC clé en main. Les frais d\'essais préliminaires et de conception peuvent être intégralement déduits lors de la signature ultérieure d\'un contrat d\'équipement ou d\'un contrat EPC.
IV. Garantie de qualité : même pour une petite usine de 100 tonnes, les indicateurs sont clairement stipulés dans le contrat
Même s\'il s\'agit d\'une petite usine de 100 tonnes par jour, les indicateurs de taux de récupération ne peuvent faire l\'objet d\'aucune ambiguïté. GoldProcessingPlant s\'engage à : définir les indicateurs de taux de récupération en fonction des caractéristiques du minerai et des données d\'essai ; inscrire les objectifs de mise au point dans le contrat ; convenir de critères de réception raisonnables basés sur la même source de minerai et les mêmes conditions d\'exploitation ;La période de garantie est de 12 mois ; pendant cette période, les pièces de rechange sont remplacées gratuitement en cas de problème de qualité de l\'équipement. À l\'issue de cette période, nous assurons un approvisionnement à long terme en pièces de rechange et fournissons des conseils d\'optimisation des procédés — en cas de changement des propriétés du minerai, de fluctuation du coût des réactifs ou de variations du taux de récupération, nous accompagnons continuellement le client dans les ajustements nécessaires.
L\'entreprise applique le système de gestion de la qualité ISO 9001 ; ses produits sont certifiés CE. Sa capacité de production annuelle dépasse les 500 unités, et ses projets couvrent les principales régions aurifères d\'Afrique, d\'Amérique du Sud, d\'Asie centrale et d\'Asie du Sud-Est, avec des capacités de traitement allant de 30 à 5 000 tonnes par jour.Les usines de traitement de 100 tonnes par jour et les grandes usines reposent sur la même logique de conception et les mêmes normes techniques ; la seule différence réside dans les spécifications des équipements.
Pour une usine de traitement CIP de 100 tonnes par jour en formule EPC clé en main, l\'essentiel n\'est pas « d\'acheter un ensemble d\'équipements bon marché », mais « d\'ajuster en une seule fois les essais, le procédé, les modules, les équipements et les responsabilités en fonction d\'un débit de 100 tonnes ». Les essais déterminent le procédé, le procédé détermine les modules, les modules déterminent les équipements, et le contrat EPC définit les responsabilités. GoldProcessingPlant : d\'abord comprendre le gisement, puis choisir les équipements.